


河北省坤佰金属制品有限责任公司
14 年![]() 行业过滤
定制加工
18932822765
获取底价
提交后,河北坤佰将派销售经理为您专人服务
河北省坤佰金属制品有限责任公司
定制加工
介质同时存在腐蚀和颗粒冲刷时,应先按介质成分、浓度、温度、氧化还原性及氯离子条件筛出能够维持耐腐蚀性的候选材料,再比较颗粒硬度、粒径、含固量、速度、冲击角度和筛网循环载荷。316L适合作为一般腐蚀与中低冲刷工况的基线;2205更适合需要较高强度、耐氯化物局部腐蚀并承受颗粒磨损的场景;C276适合更复杂的酸、氯化物和缝隙腐蚀风险;钛材适合部分氧化性含氯、盐水及要求轻量化的环境。最终必须按具体牌号、焊接状态和真实介质验证。
腐蚀与冲刷同时存在时,材料失效往往不是两个损伤简单相加。高速颗粒会冲击孔口、孔壁和迎流面,破坏或减薄表面保护层;腐蚀又会软化局部、扩大孔边缺陷,使后续颗粒更容易带走材料。筛孔越小,局部流速和孔边状态对寿命的影响通常越明显。
因此,耐静态浸泡的材料不一定耐动态浆料,高强度材料也不一定能抵抗特定酸液。真正需要平衡的是均匀腐蚀、点蚀、缝隙腐蚀、应力腐蚀、腐蚀疲劳、冲蚀减薄和孔径漂移。
信息类别 | 需要确认的内容 | 对选材的影响 |
化学组成 | 主介质、氯离子、酸碱、氧化剂、还原剂及杂质 | 决定钝化稳定性和腐蚀类型 |
浓度与温度 | 正常值、峰值、启停和清洗状态 | 影响均匀腐蚀及局部腐蚀边界 |
颗粒性质 | 材质、硬度、粒径、形状和尖锐程度 | 决定切削、撞击和磨粒磨损强度 |
浆料状态 | 含固量、黏度、流速、气泡和沉降倾向 | 影响冲刷频率和局部流场 |
结构位置 | 进料区、筛孔、弯折、焊缝、接缝和死角 | 决定冲击、缝隙及应力集中位置 |
运行制度 | 转速、启停频次、清洗介质和周期 | 影响疲劳、再钝化及温度冲击 |
失效目标 | 允许腐蚀率、孔径变化、寿命和产品污染限制 | 决定验证和验收标准 |
只给出介质名称或pH值通常不足以选材。同一种酸在不同浓度、温度和杂质条件下可能表现不同,停机积液、清洗液和局部浓缩还可能比正常运行阶段更危险。
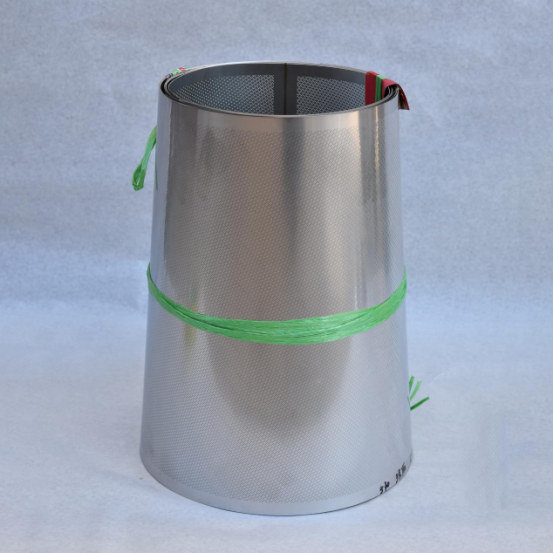
316L适合多数一般工业过滤中腐蚀性可控、温度和氯化物风险不高、颗粒冲刷为中低水平的工况。其加工、成形和焊接应用较成熟,可用于建立成本、制造与使用性能之间的基线方案。
当介质中的氯化物、温度、缝隙或停机浓缩风险提高时,316L可能出现点蚀和缝隙腐蚀;颗粒冲刷一旦持续破坏表面状态,孔口扩大和局部减薄可能加快。筛网边缘、搭接、压圈和焊缝附近尤其需要检查。
若旧316L筛网表现为均匀磨亮而无明显点蚀,可先判断问题是否主要来自颗粒速度、进料冲击和孔型;若同时出现针孔、孔边蜂窝状损伤或缝隙腐蚀,则需要重新评估介质边界,而不只是增加板厚。
2205双相不锈钢通常具有高于316L的强度,并在许多含氯环境中表现出更好的点蚀、缝隙腐蚀和腐蚀疲劳能力。对于盐类晶体、水与砂、矿物颗粒等造成的冲刷,高强度和较好的表面耐磨表现可使其成为重点候选。
2205并非所有酸性介质的通用升级方案。在强还原性酸、复杂混酸、局部缺氧缝隙或超出适用温度的环境中,仍需按介质数据判断。焊接热输入、焊材、热影响区组织和焊后表面处理不合格,也可能削弱其预期性能。
用于微孔筛网时,还应确认2205在目标板厚、孔径、开孔率和成形结构下的加工稳定性。不能仅利用其强度优势盲目减薄或增加开孔率,否则孔间连桥、卷圆和连接位置仍可能成为薄弱点。
C276属于镍铬钼钨类耐蚀合金,通常用于氯化物、复杂酸性介质以及点蚀、缝隙腐蚀和应力腐蚀风险较高的化工环境。当316L和2205的耐蚀边界不足,且介质同时存在氧化性与还原性变化时,C276常被列入进一步验证范围。
但耐腐蚀能力强不等于耐磨粒冲刷一定最优。若浆料中含有大量高硬度、尖锐颗粒,仍需检查C276的孔边磨损、板厚余量、进料冲击和局部流速。昂贵材料若采用过薄筛片或不合理孔型,也可能先因冲蚀减薄而失效。
C276的加工、焊接、成形和材料追溯要求较高。筛网与支撑件、焊材、紧固件若混用不同材料,还要评估电偶腐蚀和连接区的局部环境,不能只升级筛片主体。
钛材依靠稳定的表面氧化膜,在许多海水、盐水、湿氯及氧化性含氯介质中具有较好的耐腐蚀表现,同时密度较低,对需要降低旋转部件重量的结构具有吸引力。在部分含砂盐水和高速流动介质中,钛材也可作为耐腐蚀冲刷候选。
“钛材”不是单一牌号。工业纯钛和含钯、镍钼等合金化牌号的耐缝隙腐蚀、强度和适用介质不同,必须明确具体牌号与供货状态。钛在部分还原性酸、含氟介质、缺氧缝隙或不利温度条件下可能不适用,不能把耐海水经验直接推广到所有化工介质。
钛材弹性模量、摩擦咬合倾向、焊接保护和异种金属连接方式也与不锈钢不同。用于离心机筛网时,需要重新核对板厚、刚度、支撑、紧固、防擦碰和动平衡,而不是仅按相同尺寸替换。
材料 | 优先考虑的工况 | 需要警惕的边界 | 冲刷侧重点 |
316L | 一般腐蚀、较温和氯化物和中低颗粒负荷 | 氯化物点蚀、缝隙腐蚀及孔边减薄 | 先优化流速、孔型和进料冲击 |
2205 | 含氯介质、较高强度和腐蚀疲劳要求 | 强还原性介质、焊接组织及局部缝隙 | 适合重点比较砂粒、盐晶等冲刷 |
C276 | 复杂酸液、氯化物及局部腐蚀风险较高 | 成本、制造难度、异种材料连接 | 高硬度颗粒下仍需结构防冲蚀 |
钛材 | 海水、盐水、部分湿氯和氧化性环境 | 含氟、部分还原性酸、缺氧缝隙及牌号差异 | 关注孔边冲击、擦碰和支撑设计 |
这张表只能用于形成候选清单,不能替代材料相容性试验。最终判断应以实际浓度、温度、杂质、流速、焊接状态和运行周期为准。
现场损伤 | 可能机制 | 优先检查方向 |
进料区局部变薄、表面有方向性沟槽 | 高速颗粒冲击或切削磨损 | 布料器、速度、冲击角和局部加固 |
孔口逐渐扩大且边缘变圆 | 冲蚀减薄叠加一般腐蚀 | 孔型、孔向、材料和板厚余量 |
孔边出现针孔或蜂窝状凹坑 | 点蚀被颗粒进一步扩展 | 氯化物、温度、沉积和表面处理 |
搭接或压圈下方优先腐蚀 | 缝隙内介质浓缩或缺氧 | 密封、贴合、排液和材料组合 |
焊缝附近开裂或腐蚀加快 | 焊接组织、残余应力或材料不匹配 | 焊材、热输入、表面清理和结构应力 |
圆周局部损伤明显更重 | 布料偏心、堵塞或支撑变形 | 筛篮圆度、动平衡和物料分布 |
检查旧筛网时应保留损伤方位和运行时间信息。只剪取一块最严重区域做成分分析,容易忽略它与进料、旋转方向、支撑和接缝之间的关系。
材料升级不能替代结构优化。高冲刷区域可以通过改善布料、降低直接撞击、调整孔型方向、增加局部无孔区或支撑来分散载荷;腐蚀敏感区域则要减少积液缝隙、避免表面污染,并确保焊缝和连接材料与主体相匹配。
微孔筛网还要关注孔径、板厚和开孔率。开孔率提高会减少孔间连桥并增加单位孔口附近的受力复杂性;板厚增加能提供一定余量,却可能增加孔道阻力和加工难度。应同时评估筛片主体、焊缝、压圈、支撑骨架及紧固件,而不是只比较四种材料的牌号。
中性或弱腐蚀介质、颗粒较软且冲刷不强时,可从316L建立基线,并通过旧件检查确认是否真的需要升级。含氯介质、盐晶或砂粒冲刷明显,同时需要较高结构强度时,可重点比较2205与更高等级材料。
复杂酸液、氯化物、焊缝和缝隙腐蚀风险同时存在时,可将C276列为候选,但仍需单独验证磨粒冲刷。海水、浓盐水、湿氯或其他有利于钛保持钝化的介质中,可评估适合牌号的钛材;若含氟或具有明显还原性,则应先排除钛材的不利边界。
如果介质组成在不同批次、开停机或清洗阶段变化,应按照最不利而且真实可能出现的状态筛选,而不能只用正常运行平均值。
顺序 | 验证内容 | 重点结果 |
第一步 | 建立完整介质清单 | 浓度、温度、杂质、气体及清洗液明确 |
第二步 | 描述颗粒冲刷 | 粒径、硬度、含固量、速度和冲击位置明确 |
第三步 | 形成材料候选 | 先满足腐蚀边界,再比较强度和冲刷表现 |
第四步 | 核对制造状态 | 板材、孔型、成形、焊接和表面处理可实现 |
第五步 | 进行试样或回路试验 | 尽量模拟流速、颗粒和温度,而非只做静态浸泡 |
第六步 | 完成首件装机 | 记录振动、滤液、孔径变化和局部减薄 |
第七步 | 建立定期检查基线 | 固定测厚、孔径和损伤方位的复查方法 |
测试应尽量包含焊缝、孔边和真实表面状态。光滑平板试样表现良好,不代表带微孔、弯曲和焊接后的筛网一定具有相同寿命。
河北省坤佰金属制品有限责任公司围绕精密微孔加工和工业过滤筛分提供离心机筛网定制,可结合介质腐蚀性、过滤精度、结构强度、安装尺寸和设备型号进行加工评估,并支持来图、来样及非标结构加工。
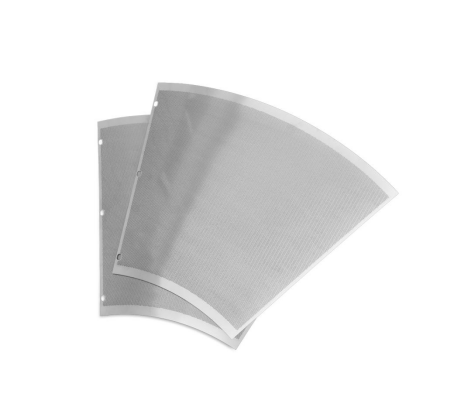
公司资料列出的可选材料包括304、316L、2205双相不锈钢、哈氏合金C276、镍材和钛材,可加工圆孔、长条孔、异形孔及组合孔型,并支持扇形筛片、圆筒和锥篮等结构。精密蚀刻和激光精密微孔切割可用于不同孔径、板厚、孔距和开孔区域的工艺评估。
耐腐蚀筛网定制需要把材料与孔型、板厚、开孔率、支撑和焊接共同审核。材料是否适用、加工公差和实际寿命仍需根据介质、颗粒、温度、流速、图纸及样品或整机测试确认。
选材前需要准备的资料
应准备介质完整名称、各组分浓度、pH、氯离子或含氟情况、氧化还原条件、正常与峰值温度、清洗介质,并提供颗粒材质、硬度、粒径、形状、含固量、流速和异常冲击位置。设备资料应包括型号、转速、筛网安装尺寸、孔径、孔型、板厚、开孔率、支撑、焊缝和旧件失效照片。
技术确认流程可概括为:介质边界确认 → 冲刷条件判断 → 材料候选筛选 → 结构与加工评审 → 试样或样片测试 → 首件装机验证 → 定期检查与复盘。
2205通常值得重点比较,但仍要确认氯化物、温度、酸碱和缝隙条件,并核对焊接与筛网结构,不能只按含氯和砂粒两个标签决定。
不一定。C276的优势主要在复杂腐蚀环境;高硬度颗粒仍可能造成孔边冲蚀,需要同时优化流速、进料、板厚和局部结构。
不能。钛材牌号和介质条件必须明确,含氟、部分还原性酸、缺氧缝隙及不利温度可能限制使用,需要单独验证。
板厚只能提供一定减薄余量,不能消除材料不相容、点蚀、缝隙腐蚀或高速冲击。过度增厚还会影响重量、孔道和动平衡。
不一定。应先检查布料和冲击角,并比较局部加固、孔型优化与整体换材的效果。局部问题未必需要提高整张筛网的材料等级。
不建议。静态试片不能完全模拟颗粒速度、孔边流场、焊缝和循环载荷,还应进行动态浆料、样片或首件装机验证。
最新动态
更多
 上一篇
