


河北省坤佰金属制品有限责任公司
14 年![]() 行业过滤
定制加工
18932822765
获取底价
提交后,河北坤佰将派销售经理为您专人服务
河北省坤佰金属制品有限责任公司
定制加工
干法制粒后大颗粒和细粉同时偏多,现场应先在不改变工艺参数的条件下检查整粒筛网及安装状态,排除筛孔磨损、局部堵塞、变形、装反、筛网与机体间隙过大和旁路;筛网正常后,优先检查进料连续性以及压片、压带或大片密度是否波动,最后再调整整粒转速。单纯换小孔筛网可能减少大颗粒却增加细粉,单纯提高转速也可能扩大过度破碎,不能把两端同时超标当成一个方向的粒径偏差。
大颗粒偏多表示部分物料没有被充分解聚、破碎或限制在目标上限以内;细粉偏多则表示另一部分物料在压实前后强度不足,或在整粒过程中承受了过多撞击、剪切和反复摩擦。两种现象同时出现,说明粒度分布变宽,不能简单理解为成品整体偏粗或整体偏细。
真正需要判断的是物料是否走过同一条受控路径。若一部分大片从筛网破损、边缘间隙或装配旁路直接通过,另一部分在局部堵孔区域长时间循环,就可能同时形成粗端和细端;若进料忽多忽少,形成的压片或压带密度不一致,也可能出现硬块难整粒、松散片一碰即碎的组合。
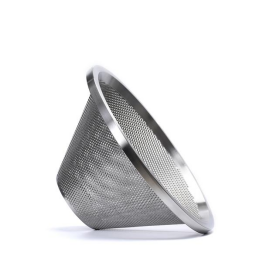
排查顺序 | 检查对象 | 为什么这样安排 | 暂时不要做什么 |
第一优先 | 筛网及安装状态 | 可在不改变配方和参数的情况下排除破损、堵孔、错装与旁路 | 不要一开始就换更小孔径 |
第二优先 | 进料和上游压实状态 | 决定进入整粒机的大片强度、厚度和均匀性 | 不要只看平均进料量 |
第三优先 | 转子或整粒刀转速 | 主要改变物料受到的能量、停留与过筛方式 | 不要同时改转速和筛网 |
最后验证 | 筛网、转速与进料组合 | 三者存在耦合,需要通过单因素试验确认窗口 | 不要只凭一次筛分结果定型 |
这里所说的“先查筛网”是先检查状态和装配,并不等于先改孔径。若筛网完整、清洁、规格正确且没有旁路,工艺原因中通常应先查进料及压片、压带质量,再把转速作为微调变量。
筛网检查项 | 异常表现 | 对粒度分布的可能影响 |
实际孔径与孔型 | 孔径不符、孔型用错或有效开口变化 | 改变粗颗粒排出上限和通过方式 |
局部磨损或破孔 | 个别孔被拉大、开裂或形成缺口 | 让不应通过的大片直接进入成品 |
局部堵塞 | 粉末黏附、压实物卡孔或清洁不彻底 | 延长部分物料停留,增加重复剪切和细粉 |
安装方向 | 锥形筛、鱼鳞孔或带方向孔型装反 | 改变导料、切削和出料阻力 |
周边贴合 | 筛网与机体、压圈或接口存在间隙 | 形成绕过筛孔的粗料旁路 |
筛网变形 | 圆度变化、局部鼓包或与转子间隙不均 | 不同区域受力和停留时间不一致 |
表面与孔边 | 毛刺、卷边、粗糙或清洗残留 | 增加挂料、发热、堵塞与二次破碎 |
停机拆检时,应保留筛网的安装方向和异常方位,重点观察进料落点、转子靠近区、连接边缘及出料侧。若只在最严重位置拍照而不记录圆周方向,很难判断问题来自筛网制造、安装偏心还是物料分布不均。
筛网主要控制能够离开整粒区的颗粒上限,但实际粒径还受孔型、板厚、开孔率、孔边状态、转子间隙和物料形状影响。较小孔径会延长部分颗粒在筛内的停留并增加反复作用,在减少粗粒的同时可能制造更多细粉;较大孔径可以减轻滞留,却可能放走更多大片。
当粗粒和细粉同时偏多时,直接改变孔径容易只压低一端、抬高另一端。应先确认当前筛网是否与已验证规格一致,再通过完整粒度分布比较,而不是只比较“筛上物”和“筛下物”两个百分比。
干法制粒通常先把粉体压成片、带或块,再进行破碎和整粒。若进料流量、松装密度、含气状态或物料组成波动,进入压实区的粉层可能不均匀,随后形成强度不同的压实物。较松的部分容易在进入筛网前后崩解成细粉,较硬、较厚或形状不规则的部分则可能形成大颗粒。
检查进料不能只看班次平均产量,还应对照瞬时进料、螺杆负载、压实压力、辊隙或片厚、压片外观和密度趋势。料斗架桥、螺杆打滑、回料比例变化、上游混合不均以及批次流动性变化,都可能造成间歇性波动。
若粒度结果随时间呈周期性忽粗忽细,而筛网拆检正常,应优先沿时间轴追查进料和压实状态。把整批样品混合后再检测,可能掩盖这种波动。
转速决定转子或整粒刀对物料施加能量的频率和大小,也影响颗粒接触筛面的角度、停留时间及单位时间处理量。转速偏高时,脆性压片可能受到更强撞击和剪切,细粉、温升及孔边磨耗风险可能上升;转速偏低或处理能力不足时,可能出现大片排出不充分、堆积或产量下降。
但转速对不同设备、转子结构和物料的作用方向并不完全相同。某些结构中提高速度会促进颗粒更快达到可通过尺寸,另一些结构中则会增加反复碰撞。因此,不能脱离筛网孔型、转子形式、转筛间隙和进料负荷给出统一转速值。
如果粗粒和细粉同步突然增加,而转速设定值没有变化,应先找筛网状态、进料波动、部件磨损或实际转速异常。只有确认机械状态与进料稳定后,转速才适合用于小步试验。
取样或现场特征 | 更可能的方向 | 建议确认方法 |
开机初期正常,运行后粗粒和细粉逐步增加 | 筛孔堵塞、发热、黏附或供料累积波动 | 按固定时间间隔取样并记录筛面状态 |
不规则大片突然出现,数量时多时少 | 筛网破损、边缘旁路或部件松动 | 对比大片尺寸与筛孔,分区检查筛网 |
颗粒结果周期性忽粗忽细 | 料斗架桥、螺杆波动或压实状态不稳 | 对齐进料、负载、片厚和粒度时间点 |
粗粒偏多但细粉基本不变 | 孔径偏大、转速偏低或大片强度过高 | 核对筛网规格并做单因素转速试验 |
细粉偏多但粗粒基本正常 | 转速或剪切偏强、压片过松、停留过长 | 检查压实物强度及细粉产生位置 |
换网后立即异常 | 规格、孔型方向、尺寸或安装间隙变化 | 与旧网图纸、样品和安装记录对照 |
推荐把进料粉、压实后未整粒物、整粒机出口和最终筛分结果作为四个取样点。这样可以判断细粉是在压实前已经存在、压片崩解时产生,还是经过筛网和转子后新增。
圆孔通常便于建立明确的几何上限,适合多数干法整粒任务;方孔在相同名义尺寸下具有不同的通过几何,需要结合颗粒形状判断;鱼鳞孔、麦穗孔、六角孔等结构会改变切削、导流、开孔面积和物料通过路径,不能只把标注尺寸换算成圆孔直径。
开孔率不足时,单位面积处理负荷和物料停留可能上升,局部堵塞后更容易反复剪切;开孔率过高又会削弱孔间连桥和筛体刚度。板厚增加可提高一定结构强度,却可能形成更长孔道。筛网方案必须同时核对孔径、孔型、板厚、孔距、开孔率、筛体锥度和支撑方式。
顺序 | 操作 | 需要记录的结果 |
第一步 | 固定配方、批次和检测方法,保留当前参数基线 | 产量、粗粒、目标粒级、细粉和温升 |
第二步 | 清洁并复核筛网、安装方向、贴合和转筛间隙 | 是否存在堵孔、破损、变形与旁路 |
第三步 | 保持筛网和转速不变,稳定进料及压实状态 | 瞬时流量、片厚、密度和负载波动 |
第四步 | 保持筛网与进料不变,小幅改变转速 | 粒度分布、产量、电流和温升变化 |
第五步 | 在确认原因后比较候选孔径或孔型 | 两端超标是否同时收窄,能力是否满足 |
第六步 | 重复验证并检查放大后的连续运行 | 批内、批间稳定性和筛网状态 |
每次只改变一个主要变量,并保持取样位置、取样时间和筛分方法一致。若同时换筛网、调转速并改变进料,即使结果改善,也无法确认真正有效的因素,后续批次难以复现。
原料粒径、含水率、流动性、脆性、黏性、润滑剂分布和回料比例变化,会改变压实物强度及其在筛网上的破碎方式。同一孔径与转速,对易碎压片可能产生较多细粉,对高强度大片又可能留下较多粗粒。
因此,换批次后两端同时增加时,应先对照原料和压片状态,再判断是否需要调整设备窗口。若只是用更高转速强行处理硬片,可能使较松部分进一步粉化;若只换小孔筛网,可能增加停留、堵塞和温升。
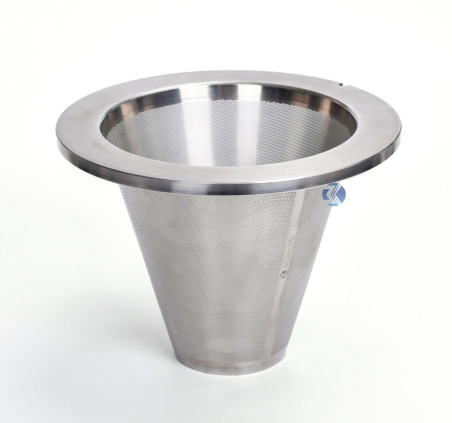
河北省坤佰金属制品有限责任公司围绕精密微孔加工和工业过滤筛分提供整粒机筛网、粉碎机筛网及相关非标筛分部件定制,可结合设备型号、安装结构、物料特性、目标粒度和现有故障进行筛网加工评估。
公司资料列出的整粒机锥形筛网可评估圆孔、方孔、鱼鳞孔、麦穗孔、六角孔等筛孔方案;粉碎机筛网可面向锤式粉碎机、高效粉碎机等设备,按孔型和安装结构定制。加工方式包括精密蚀刻和激光精密微孔切割,可围绕板厚、孔径、孔距、开孔区域、外形和接口结构进行工艺确认。
对于大颗粒和细粉同时偏多的问题,筛网定制不能只复制一个孔径。还需结合旧筛网样品、装配间隙、筛体变形、物料通过方向和实际粒度结果判断。筛网是否能够收窄粒度分布,仍应通过样品、首件和实际设备试验确认,不能替代对进料、压实和转速的工艺验证。
应准备设备型号、筛网完整图纸或旧件、安装尺寸、筛体锥度、孔径、孔型、板厚、孔距、开孔率、转子形式、转筛间隙、转速范围和旋转方向,并说明筛网是否存在堵塞、磨损、变形或旁路痕迹。
物料资料应包括原料粒径、流动性、脆性、黏性、含水率、进料方式、压片或压带厚度与强度、目标粒度分布、当前粗粒和细粉比例及取样方法。技术确认流程可概括为:旧件与工况确认 → 筛网状态复核 → 进料及压实判断 → 孔型与结构评审 → 样品或首件试验 → 装机验证 → 批次复盘。
先检查筛网完整性、堵孔、安装方向和边缘旁路,但不要立即更改孔径。筛网正常后,应优先追查进料与压实物均匀性,转速放在后面做单因素调整。
不一定。小孔能限制粗颗粒排出,但也可能延长停留并增加反复剪切,使细粉、发热和堵孔增加,需要与孔型、开孔率和转速共同判断。
通常不能直接保证。提高转速可能促进大片破碎,也可能对脆性颗粒施加更多能量并增加细粉,应在进料和筛网状态稳定后逐步验证。
破损或旁路常产生尺寸明显大于正常筛孔的不规则大片,并可能突然出现;孔径不匹配通常表现为较稳定、较均匀的粒级偏移。
这通常提示运行中存在局部堵孔、黏附或发热,使部分物料停留过长并反复受力。还需检查开孔率、处理量、清洗周期和物料黏性。
可以基于旧件和关键安装尺寸进行加工评估,但旧筛网可能已磨损或变形,孔径、锥度、接口及转筛间隙仍需复核,并通过样品或首件确认。
最新动态
更多
 上一篇
